
泊头市恒庆翔数控机械厂
手 机:13482905666
13831745486
联系人:韩宝军
地 址:河北省泊头市工业开发区
Q Q:1043997605
邮 箱:hengxiangjx@163.com
网 址:http://www.bthxskjx.com
发泡陶瓷绳锯机在操作前要检查哪些故障?
发泡陶瓷绳锯机最致命的故障是断绳——断裂的串珠飞出冲击力极大,且断绳后需停机换绳、重新对位调试。所以开机前检查的核心逻辑,可以概括成一句话:围绕"防断绳",逐个系统排查隐患。
以下是按系统拆分的开机前故障检查清单。
一、金刚石绳锯本体(第一优先级)
绳锯是核心易损件,也是断绳事故的直接源头。开机前逐项目测+手检:
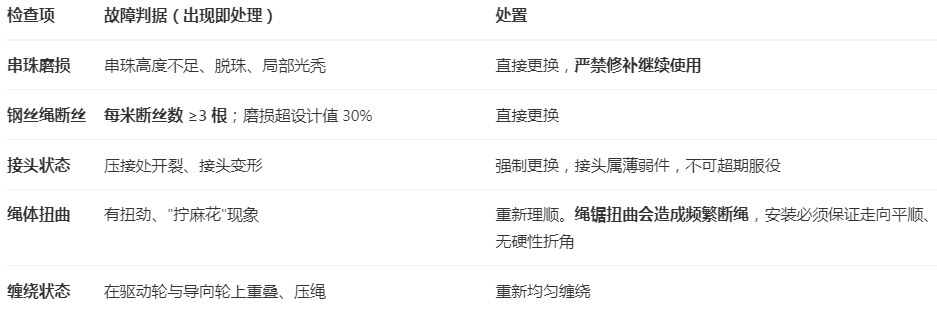
张力是绳锯的生死线:张力过大加速断绳、疲劳;张力过小则切割打滑、抖绳、切面出现波浪纹。开机前必须按说明书设定到标准张力区间,用张力计或 HMI 读数核验。
二、驱动轮与导向轮组
平行度偏差是断绳、跑偏最常见的原因,这一项必须重点查:
轮槽清洁:清理轮槽内陶瓷泥浆、磨料残渣——残渣不清理会快速磨损绳锯
轮槽磨损:检查 V 型轮槽有无沟槽偏磨、深度超标 → 超标必须换轮盘,不能补焊凑合用
轮体表面:有划痕、凹坑需打磨处理,否则损伤绳锯
轴承状态:手动转动各导轮,应转动灵活、无卡顿、无异响、无晃动间隙;轴承缺润滑不可直接开机
平行度校验:主动轮与各导向轮轴线须严格平行,可用激光水平仪辅助校准(激光线投射在轮体边缘,调整至完全重合)
螺栓紧固:轮盘固定螺栓用扭矩扳手紧固,防止高速运转松动飞件
三、液压 / 自动张紧系统
管路检查:油管有无老化、鼓包、渗漏,接头是否松动
液压油状态:浑浊、进水乳化需更换
传感器:张紧位移传感器、张力传感器插头有无进水、被陶瓷泥浆侵蚀
功能验证:点动低速运行,确认张力能稳定保持,无异常波动
⚠️ 拆检油缸、管路前必须泄压;拆绳锯时必须先卸载全部张紧力,禁止带张力拆卸,防止绳锯弹飞伤人。
四、冷却系统(严禁无水干切)
发泡陶瓷摩擦生热会导致材料局部过热开裂、绳体高温磨损。
管路通畅性:冷却水管无堵塞、无泄漏
喷嘴状态:无堵塞,且对准绳锯与材料的接触部位;喷洒范围偏移需调整角度
喷洒形态:启动冷却泵,观察冷却液应呈雾状均匀喷洒;流量不足需清理管路杂质或更换水泵滤网
水质与循环:检查进水过滤网、水箱液位、沉淀池;过滤网堵塞、泵流量不足、沉淀池满都属故障隐患
停机短期要释放张紧力,但冷却系统在切割全程不得中断
五、导轨平台与工件夹持
平台平整度:切割平台平整度应 ≤0.1mm/m,超标需调整支撑螺栓校正
导轨清洁与润滑:清理导轨面陶瓷粉尘,涂专用润滑油(避免用普通机油,易积尘)
设备框架:检查框架焊接处(特别是主轴箱与工作台连接部位)有无开裂——发现裂纹立即停机
工件夹持:板材与切割线对齐,用专用夹具固定边缘,防止切割中位移;夹具与材料接触面垫软质材料防压裂
限位与行程:确认两端限位工作可靠
六、电气与数控系统
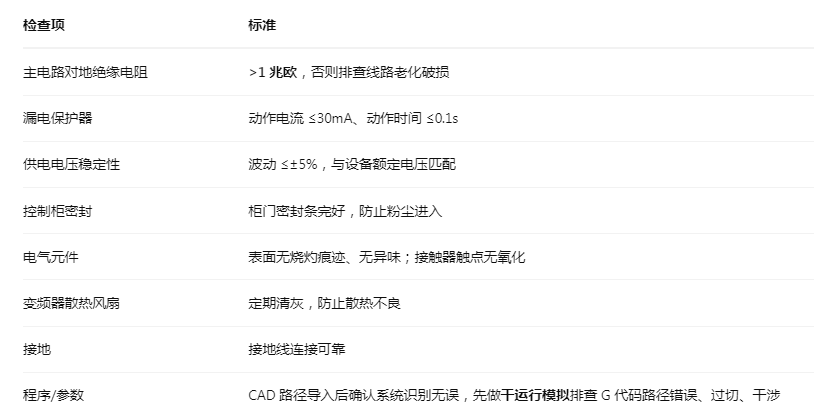
七、安全防护装置
急停按钮功能测试:按下后设备应立即停止所有运动、控制面板显示报警;松开后需手动复位才能重启(响应时间应 ≤0.1s)
断丝保护装置:确认功能正常,绳锯断裂时应在 0.2 秒内触发急停并锁定切割平台
防护罩、防护栏:完好有效、安装到位
限位开关:动作灵活、触点无氧化
安全联锁:传感器/防护互锁状态正常
远程控制机型:无线接收器安装牢固,天线指向无遮挡区域
八、作业环境
地面平整、无障碍物,设备周围预留足够操作空间
清除油污及易燃物
通风良好,除尘/集尘系统运行正常(发泡陶瓷粉尘含可吸入结晶硅,属高危因素)
人员 PPE:KN95/N95 及以上防尘口罩、护目镜、防切割手套、绝缘鞋
九、开机后的验证步骤(检查合格的最后一道关)
光检查完还不够,必须通过试运行来验证:
先开冷却,确认水流正常后再启动
低速点动/空载运行 3–5 分钟,观察:
绳锯运转方向是否正确(方向错误立即停机调整电机接线相序,绳锯有明确切割方向箭头,反向会损坏串珠)
导向轮组转动是否平稳,有无异响、振动、跑偏、异常跳动
监测电机温度 ≤75℃、轴承温升 ≤环境温度 40℃
绳锯张紧度无明显变化
试切割不少于 10 分钟,切割深度控制在 50–100mm,确认:
主机运行平稳、无异常振动噪音
绳锯轨迹稳定、无跑偏断丝
切割面温度 ≤60℃
切割缝宽度均匀(偏差 ≤2mm),无崩边、掉角
上一篇:聚苯板切割机的施工环境和主要作用解析
相关产品
|
相关信息
|