
泊头市恒庆翔数控机械厂
手 机:13482905666
13831745486
联系人:韩宝军
地 址:河北省泊头市工业开发区
Q Q:1043997605
邮 箱:hengxiangjx@163.com
网 址:http://www.bthxskjx.com
发泡陶瓷绳锯机加工时余量怎样进行分配?
发泡陶瓷属于多孔脆性硬脆材料,金刚石绳锯切割存在绳锯摆动、张力波动、坯料变形、轻微崩边;余量分配不合理会出现崩裂、尺寸超差、绳锯频繁断绳、后续打磨工作量过大。加工分直接成品切割(一次成型)、粗切‑精切两道工序、坯料毛坯余量、轮廓补偿余量、后续抹面施工余量五个维度。
说明:绳锯锯缝=绳锯直径;常用绳直径Φ11.0‑11.5mm,锯缝约11.5‑12mm;编程轮廓补偿=绳锯半径+工艺稳定余量,不是加工余量。
一、余量分类与参考数值(单边)
1、毛坯板预留总余量(烧成发泡陶瓷大板)
发泡陶瓷烧成后板面有翘曲、凹凸,大板下料前预留加工余量:
普通标准板材:上下表面单边2‑3mm;四边侧面单边1.5‑2mm
变形偏大的毛坯板:单边放大至3‑4mm
余量过小,切出来局部缺料;余量过大,材料损耗高、加工时间变长。
2、工序间加工余量(两种工艺方案)
方案A:单刀一次切割成型(批量普通线条,直条、大圆弧)
适合批量生产檐线、腰线,设备状态好、绳锯新、真空吸附牢固。
不留二次切削余量,依靠轮廓补偿直接切到理论尺寸;
但必须预留0.3‑0.5mm打磨余量(单边),用来消除轻微崩口、锯齿、绳锯微小摆动误差。
不可以直接切死图纸理论尺寸,脆性材料边缘会存在微小崩损。
方案B:粗切+精切两道切割(复杂异形、薄壁构件、罗马柱帽、梁托、小转角构件,精度要求高)
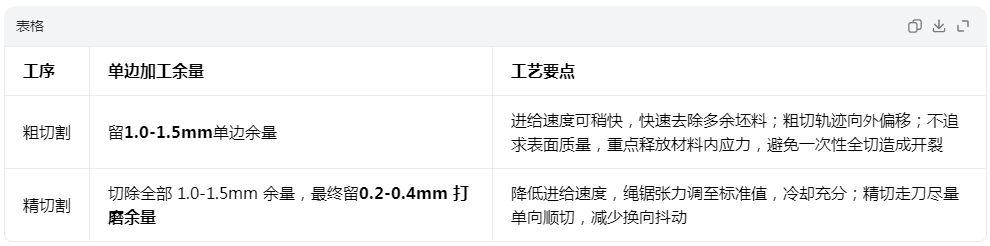
注意:粗切余量不能大于2mm,余量太大,精切切削负荷大,绳锯抖动、切面波浪;粗切余量小于0.8mm,粗切误差变形无法被精切消除。
3、轮廓编程补偿(数控软件参数,不属于加工余量,容易混淆)
补偿值=绳锯半径+0.3‑0.5mm稳定偏移量
例:Φ11.5绳锯,半径5.75mm;补偿=5.75+0.5=6.25mm;CAM软件轮廓向外偏移6.25mm。
轮廓补偿用来抵消锯缝宽度;加工余量是留给打磨或者第二刀精切的材料,二者不能混为一谈。
4、成品之后施工抹面余量(外墙线条)
发泡陶瓷线条切割完成,外墙施工需要批刮薄层抗裂砂浆:
如果现场只做薄抹灰:构件外形按图纸,单边预留1‑2mm抹灰余量;
如果客户要求切割完直接上墙不抹灰,加工余量取最小,严格控制打磨余量0.2‑0.3mm。
二、不同结构构件余量分配要点
1.大截面厚线条(腰线、檐线,壁厚>40mm)
可采用单刀成型,单边打磨余量0.3‑0.5mm;坯料单边余量2‑3mm。
2.薄壁异形构件、转角、尖角、梁托、柱帽
必须粗+精两道切割;粗切留单边1.2‑1.5mm,精切完成留0.3mm打磨余量;尖角位置额外控制进给速度,防止崩角。
3.弧形、大半径圆弧线条
圆弧位置绳锯更容易抖动摆动,打磨余量比直条加大0.1‑0.2mm;优先粗精两道工序。
4.小尺寸小件构件(宽度<80mm)
工件刚性差,切割抖动大;粗切余量1.0mm,不要过大;负压必须吸牢,防止工件振动造成余量不均匀。
三、影响余量取值的关键因素
1.绳锯磨损状态
新绳:摆动小,余量可取偏小;磨损旧绳,串珠损耗,抖动增大,余量增加0.2‑0.3mm,否则出现局部切不到。
2.发泡陶瓷密度
低密度0.4‑0.45g/cm³:材质偏脆易崩边,余量适当放大;
高密度0.55‑0.6g/cm³:强度高,崩边少,余量可取偏小值。
3.设备状态
导轨间隙大、张紧系统不稳定、负压吸附不足,必须加大加工余量,否则尺寸波动大。
4.冷却供水
冷却不足,绳锯发热抖动,切面质量变差,需要适当增加打磨余量。
四、余量分配常见错误与危害
1.余量留得太小:粗切后直接接近成品尺寸,精切没有修正空间,毛坯翘曲、绳锯摆动带来的误差无法消除,成品缺料、崩边报废。
2.余量留的过大:精切切削负荷大,绳锯抖动,切面波浪,断绳概率上升,生产效率下降。
3.把轮廓补偿当成加工余量:软件偏移只抵消锯缝,不等于留给打磨的材料,很多工厂出现“切完直接到理论尺寸,边缘崩边无法修复”。
4.异形薄壁件只采用单刀切割:一次性切透应力集中,转角位置容易开裂崩角。
五、实操分配流程
1.根据构件图纸,结合毛坯大板变形,确定毛坯下料总余量;
2.判断产品:普通大批量直条采用单刀成型;异形薄壁件选用粗切+精切工艺;
3.设置CAM轮廓补偿(绳锯半径+稳定偏移);
4.粗切路径向外偏移留出粗加工余量;
5.精切路径切到距离理论外形单边0.2‑0.5mm;
6.切割完成后人工/磨床打磨到图纸实际尺寸;
7.首件检测尺寸,根据实际绳锯摆动、崩边情况微调余量数值。
上一篇:EPS装饰线条切割机结构特点适用范围的讲解
相关产品
|
相关信息
|