
泊头市恒庆翔数控机械厂
手 机:13482905666
13831745486
联系人:韩宝军
地 址:河北省泊头市工业开发区
Q Q:1043997605
邮 箱:hengxiangjx@163.com
网 址:http://www.bthxskjx.com
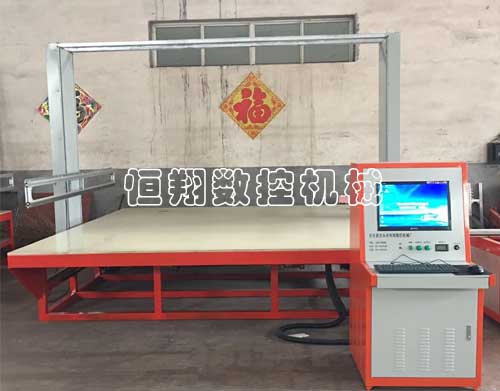
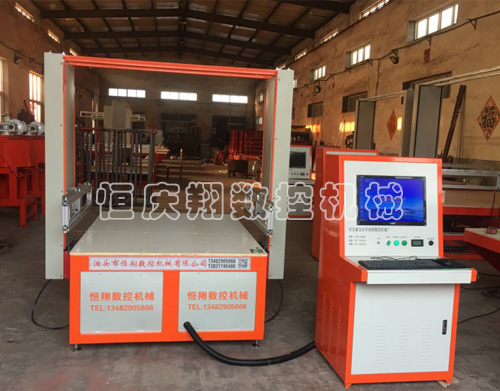
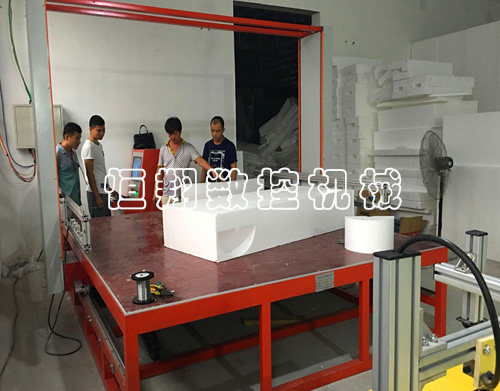
泡沫线条切割机使用寿命的延长方法具体分析
泡沫线条切割机(EPS数控切割机)的"寿命",本质上取决于电热丝损耗速度 + 传动精度衰减速度 + 电气老化速度三条曲线。这三条曲线都不是匀速的——前期维护投入少,后期会加速劣化。下面按"损耗机理 → 针对性措施"来拆。
二、电热丝系统:机器"心脏"的延寿方法
电热丝是高频耗材(标称寿命约 200–500 小时),但它烧得快不快,90% 取决于操作习惯。
1. 温度与电流的管控
工作温度区间:EPS 切割一般 200–250℃,靠电流调节;严禁长期超温运行
新丝预处理:新电热丝装上前,预热至工作温度并保持 10 分钟消除内应力——这一步能显著减少早期脆断
温度过高的代价:丝体加速氧化、直径变细、脆化;同时造成泡沫塌边、熔瘤报废
温度过低的代价:切不透、切面拉丝,反而被迫降速,让丝在材料里停留更久
2. 张紧力——最容易调错的参数
过紧:丝材长期处于拉伸应力状态,受热后更易疲劳断裂
过松:受热松弛抖动 → 切面波浪、线条拼接缝隙大
正确做法:用张力调节器保持适度松紧,手指轻拨应有轻微回弹;每周统一校准一次张力参数
3. 进给速度的"黄金区间"
这是最反直觉的一点——不是切得越慢越好:
速度过快:电热丝来不及熔化泡沫,被材料"绷紧"拉扯,容易弯曲变形、局部受热不均
速度过慢:热量散不出去,丝自身温度持续攀升,严重影响寿命
正确做法:匀速切割,按泡沫密度调整——低密度 EPS 提高速度 + 降低温度(防塌边);高密度 EPS 降速 + 适当提高温度(防切不透)
4. 清洁与间歇
每切割 15–20 分钟,断电 1–2 分钟降温,避免积热
每次切割前后检查丝表面碳化物附着——熔融物附着会造成导热变差、局部过热,必须在冷却后用软布清理
更换判据:局部发黑、直径变细超过原直径 1/3、出现裂纹、频繁断丝 → 立即更换,不要将就
5. 断丝的根因排查(别只换丝了事)
频繁烧断通常是这六个原因之一:张紧力过大、电流长期过高、丝材老化/材质差、接线端子打火接触不良(局部过热)、运动中剐蹭机体、泡沫内有硬质杂质磕碰。
其中接线端子氧化烧蚀最容易被忽略——它会导致局部电阻骤增、持续打火,不处理换多少根丝都会继续断。
三、机械传动系统:精度寿命的保卫战
导轨与丝杠(每班必做)
每班工作结束,先用吸尘器(小吸头)吸除大颗粒,再用软毛刷清理沟槽,顽固污渍用无水酒精或专用清洁剂擦拭——禁用金属工具刮擦
加油脂前先把沟槽内的油污擦净,否则等于把磨料封在里面
用注油枪往传动腔注油,直到污油被挤出,擦净挤出的旧油,再在表面打薄薄一层新油
手动推丝母/滑座往复几次,让油膜均匀,最后空载运转
累计运行满 100 小时补充一次润滑脂
润滑剂选择:导轨用高粘附性锂基脂(NLGI 2 级)或含 PTFE 润滑剂;丝杠用低挥发性合成油(ISO VG 32)或专用丝杠油脂。速度 >2000mm/min 时用机油提高传动效率。
防护升级(投入产出比最高)
导轨装刮屑板 + 密封条(橡胶/毛毡),丝杠加装伸缩式波纹防尘套
有条件的升级全封闭式导轨罩、双唇密封螺母
这一步做好,导轨丝杠寿命可延长 50% 以上
同步带 / 链条
保持适度张力:过松打滑丢步、加剧磨损;过紧增加电机负荷、缩短轴承寿命
检查有无裂纹、磨损、变形;老化同步带定期预防性更换,不要等它突然断裂导致生产中断
精度检测(月度)
百分表检测导轨平行度,误差应 ≤0.02mm/m
丝杠反向间隙测试:超过 0.05mm 必须调整预紧力或更换螺母
每月检查设备整体框架螺栓紧固情况,有无变形松动
四、电气与温控系统
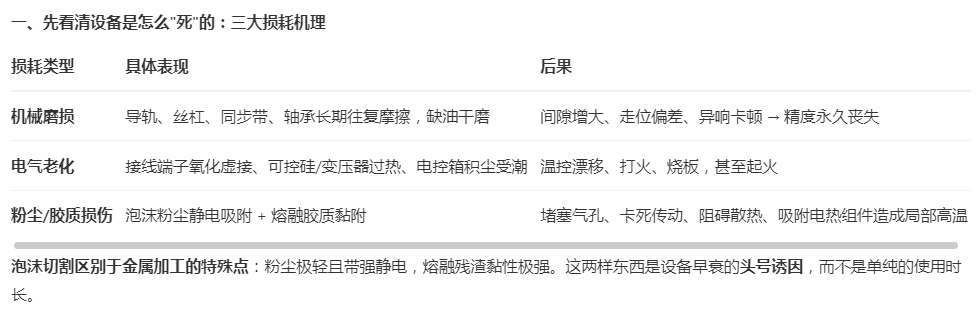
泡沫设备的温控主板精密且怕三样东西:粉尘、高温、静电。
关键细节:
隔热垫片老化失效会传导高温烧坏机身外壳与传动轴承,这个部件便宜但常常被漏掉
输入电压必须稳定在标准范围——电压过高或过低都会造成电热丝受热异常,直接缩短寿命
关注切割头附近高温区域的线缆,长期受热易老化
五、粉尘与胶质:泡沫设备特有的"慢性病"
这是泡沫机与石材/金属设备最大的区别,也是维保的真正重点:除尘 + 防粘连 + 温控养护。
班前优先排查排风系统:检查除尘管道、风机滤芯,堵塞立即拆卸吹扫。粉尘堆积不仅伤呼吸道,还会吸附电热组件造成局部高温起火
疏通工作台全部吸附气孔——长期堵孔会造成板材固定偏移,报废率飙升
清理排烟过滤装置(每班)
冷却系统同步养护:风冷机型清理散热风道水垢与粉尘,保证降温稳定,防止泡沫过度熔化、切面变形
车间整体:泡沫粉尘易燃,保持通风,严禁明火,配干粉灭火器
六、操作习惯:最容易被低估的延寿杠杆
开机空转预热,停机按规范流程(先关加热电流 → 待电热丝充分冷却 → 关伺服/真空泵 → 最后关总电源)
减少频繁启停:频繁开关机不仅降低效率,对设备本身也是损耗——切割前应做好计划,尽量一次性、大批量完成任务
绝不超范围切割:不能在超过设备允许工作厚度的条件下切割
严禁混入杂质材料:含砂粒、金属屑的 EPS 会对切割部件造成剧烈冲击
不切非适配材料:严禁切割 PVC、木材、塑料等,会产生有毒腐蚀性烟气并严重损坏设备
定人、定机、定岗,操作者须经培训上岗,严格按说明书操作
禁止带故障运行:异响、抖动、电热丝松弛、打火 → 立即急停断电排查
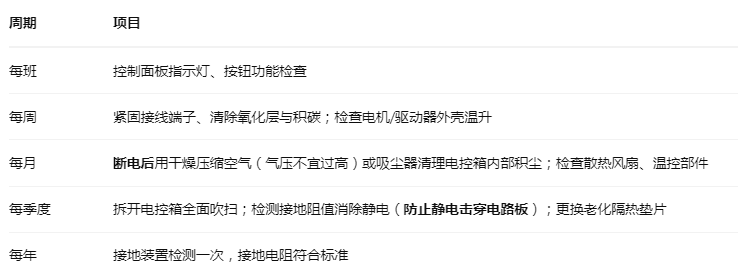
七、维保周期速查表
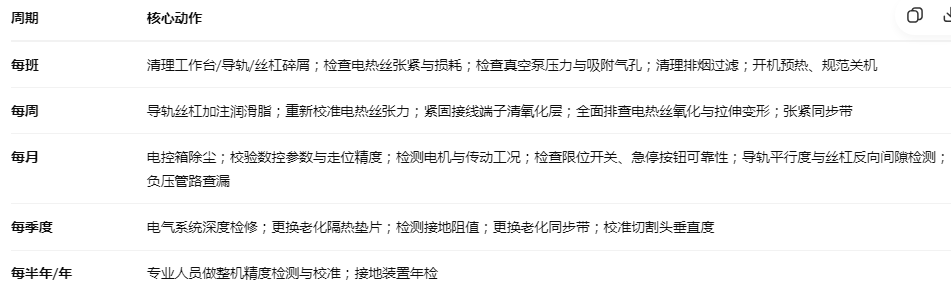
八、四条维保红线(触碰即毁设备)
高温电热丝未完全冷却,禁止清洁、触碰——200℃ 以上严重烫伤
禁止使用易燃溶剂擦拭加热组件
更换电热丝、检修传动部件,务必断开总电源并确认完全停机
EPS 起火严禁用水扑救——必须断电后用干粉灭火器
上一篇:发泡陶瓷雕刻机的内部结构组成以及切割操作解析
相关产品
|
相关信息
|